
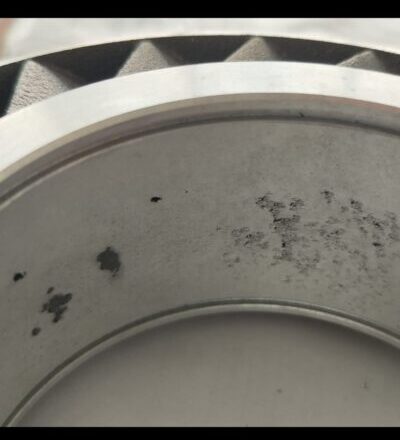
Alüminyum Dökümde Porozite: Hidrojen, Bifilm ve Çekinti Boşluklarının Oluşum Mekanizmaları
Alüminyum döküm teknolojilerinde parça kalitesini, mekanik güvenilirliği ve basınç altında sızdırmazlık performansını tehdit eden en yaygın iç kusurların başında porozite (boşluk yapısı) gelmektedir. Hafif metal endüstrisinde tasarım ve üretim sorumlularının karşılaştığı en karmaşık metalurjik sorunlardan biri olan porozite; sıvı metalin gazla doyması, katılaşma sırasındaki hacim büzülmesi (çekinti) ve kalıp dolumu esnasında ergiyik içine katlanan oksit filmlerinin (bifilmlerin) ortak veya bağımsız etkileri sonucu oluşur [1], [5]. Bu kapsamlı teknik incelemede, alüminyum dökümlerde porozite oluşum mekanizmaları akademik literatür [1]–[6] eşliğinde irdelenmekte ve mühendislik çözümleri ele alınmaktadır.
1. Giriş: Doğru Döküm Yönteminin Seçilmesi Neden Önemlidir?
Metalurji ve malzeme mühendisliğinde parça kalitesi; alaşım kimyasından, sıvı metalin kalıpla etkileşiminden ve katılaşma rejiminden doğrudan etkilenir. Tasarım mühendisleri ve üretim sorumluları; parça geometrisi, yıllık üretim adedi, mekanik mukavemet gereksinimleri ve bütçe kısıtları arasında optimum dengeyi kurmak zorundadır. Ergün Songül ve Dıspınar (2025) tarafından yapılan çalışmalarda vurgulandığı üzere, döküm rotasındaki termal ve kalıpsal varyasyonlar, malzemenin mikroyapısını ve mekanik davranışını doğrudan şekillendirebilmektedir [3]. Maraton Döküm olarak, müşterilerimizin projelerinde doğru yöntemin seçilmesini teknik danışmanlık sürecimizin temel taşı olarak görmekteyiz.
2. Alüminyum Dökümde Porozite Nedir?
Porozite, katılaşmış metal yapısı içerisinde yer alan mikroskobik veya makroskobik boşlukların genel tanımıdır. Alüminyum ve alaşımlarında porozite; malzemenin statik mukavemetini (çekme ve akma dayanımı), dinamik yorulma ömrünü, sünekliğini ve basınç altında sızdırmazlık özelliğini düşürebilecek süreksizlikler yaratabilir [4], [5]. Porozitenin morfolojisi, boyutu ve dağılımı, kusurun köken mekanizmasının (gaz, çekinti veya bifilm) teşhis edilmesinde kilit rol oynar.
3. Porozitenin Sınıflandırılması ve Oluşum Mekanizmaları
Metalurjik literatürde alüminyum döküm boşlukları temel olarak üç ana kategoride incelenir:
- Gaz Porozitesi (Pinholes / Gas Porosity): Genellikle küresel veya oval şekilli, yüzeyleri pürüzsüz mikro ve makro boşluklardır. Çözünmüş hidrojen gazının katılaşma sırasında ergiyik dışına çıkmasıyla oluşur [1], [5].
- Çekinti Porozitesi (Shrinkage Porosity): Düzensiz şekilli, köşeli ve genellikle beslenemeyen cidar kesişimlerinde veya kalın kesitlerde görülen makro/mikro boşluklardır. Sıvıdan katıya geçişteki hacim büzülmesi ve besleme yetersizliğinden kaynaklanır [1].
- Oksit Kaynaklı Bifilm Porozitesi: Sıvı alüminyum yüzeyindeki katlanmış mikroskobik oksit filmlerinin ergiyik içine karışması ve bu filmlerin arasına hidrojenin diffüze olmasıyla oluşan karmaşık, çatlak benzeri kusurlardır [1], [3].
4. Hidrojenin Çözünürlüğü ve Fırın Atmosferi (Sieverts Yasası)
Alüminyum, sıvı halde iken hidrojene karşı yüksek bir kimyasal afiniteye ve çözünürlüğe sahiptir. Ancak metal katılaştığı anda hidrojen çözünürlüğü kademeli ve keskin bir düşüş gösterir [1], [5]. Syvertsen ve ark. (2019) çalışmalarında vurgulandığı üzere, fırın atmosferindeki su buharı ($H_2O$) ile sıvı alüminyum arasındaki kimyasal reaksiyon ($2Al + 3H_2O
ightarrow Al_2O_3 + 6H$), eriyik içerisine atomik hidrojen geçişinin temel kaynaklarından biridir [6]. Sieverts Yasası’na göre, eriyik alüminyumdaki hidrojenin denge çözünürlüğü, ortamdaki hidrojen gazının ($H_2$) kısmi basıncının karekökü ile doğru orantılıdır. Katılaşma cephesi ilerledikçe, reddedilen hidrojen artık sıvı fazda konsantre olur ve kritik doygunluk sınırını aştığında nükleer gaz kabarcıkları oluşur [5].
5. Gaz Porozitesi ve Çekinti Porozitesi Arasındaki Farklar
Mühendislik uygulamalarında gaz porozitesi ile çekinti porozitesi birbirini tetikleyebilir; ancak kökenleri farklıdır. Gaz gözenekleri küresel ve pürüzsüz duvarlı iken, çekinti boşlukları dallanan ve köşeli morfolojiye sahiptir. Katılaşma esnasında gazlar çekinti boşluklarının içine doğru genleşebileceği için (kombine porozite), kusur morfolojisi tek başına kesin köken teşhisi için her zaman yeterli değildir [1].
6. Oksit Bifilm Oluşumu ve Mekanizması
John Campbell ve Derya Dıspınar’ın öncülük ettiği çalışmalarla metalurji literatürüne kazandırılan bifilm (bifold film / çift katlı oksit film) teorisi, alüminyum döküm kusurlarını anlamada temel referanstır [1], [3]. Sıvı alüminyum havada veya pota içerisinde hızla $Al_2O_3$ (alümina) veya spinellid oksit kabuklarını oluşturur. Ergiyik çalkalandığında veya türbülanslı doldurulduğunda, bu ince oksit kabuğu kendi üzerine katlanarak kuru yüzeyleri birbirine bakan iki katmanlı bir zar oluşturur. Bu kusur içeride kuru hava hapsedebilir ve kalıp dolumu sırasında ergiyik içinde görünmez bir çatlak olarak varlığını sürdürür [3].
7. Bifilmler ile Hidrojenin Etkileşimi
Bifilmler ve çözünmüş hidrojen alüminyum dökümde sinerjik bir etki yaratır. Sıvı metal içerisindeki bifilmlerin arasına hapsolmuş mikro hava cepleri, hidrojen için ideal heterojen çekirdeklenme noktaları sağlar. Hidrojen, ergiyik içerisinden bu bifilm aralıklarına diffüze olur ve hidrofobik karakterli bu kuru boşlukları şişirerek büyük gaz porozitelerine dönüştürür [1], [3]. Campbell (2008) ve Dıspınar & Campbell (2011) çalışmalarında, döküm içerisindeki gözeneklerin önemli bir kısmının bu bifilm çatlaklarının açılmasıyla oluştuğu gösterilmiştir [1], [3].
8. Katılaşma Sırasında Besleme Yetersizliği ve Mikroçekinti
Alüminyum alaşımları katılaşma aralığında hacim büzülmesine uğrar. Sıvı metal dendritik ağlar arasında ilerlerken, son katılaşan bölgelere yeterli sıvı metal akışı (besleme) sağlanamazsa, mikroskobik çekinti boşlukları kaçınılmaz olur [1]. Bu durum özellikle geniş katılaşma aralığına sahip alaşımlarda daha belirgindir.
9. Döküm Sıcaklığı, Kalıp Dolumu ve Türbülans Kontrolü
Kalıp dolumu esnasındaki akış dinamiği, döküm kalitesinin belirleyicisidir. Serbest yüzey türbülansı ve kontrolsüz dolum hızları, sıvı alüminyum yüzeyinin yırtılmasına ve yeni oksit filmlerinin (bifilmlerin) oluşmasına neden olur [3]. Aşırı yüksek döküm sıcaklıkları ise hidrojen çözünürlüğünü artırır ve kalıp-ergiyik reaksiyonlarını şiddetlendirir.
10. Azot veya Argon Gazıyla Degazaj İşlemi ve Sınırlamaları
Eriyik içerisindeki hidrojeni uzaklaştırmak için inert gazlar (genellikle argon veya azot) döner rotorlu degazaj sistemleriyle sıvı metale püskürtülür. Kabarcık yüzeyine tutunan hidrojen gazı ergiyik dışına taşınır [5]. Ancak dikkat edilmelidir ki, standart degazaj işlemi sıvıda çözünmüş hidrojeni düşürürken, mevcut katı oksit bifilmlerini doğrudan yok etmez; dolayısıyla degazaj verimliliği tek başına metal kalitesini garanti etmez [1]. Gaz debisi, işlem süresi, rotor geometrisi ve metal sıcaklığı işletme şartlarına göre optimize edilmelidir.
11. Flux, Metal Temizliği ve Oksit Kontrolü
Ergiyik yüzeyindeki cürufları ve oksitleri ayırmak için özel flux’lar ve seramik köpük filtreler (CSF) kullanılır. Filtreleme, büyük inklüzyonların ve bifilmlerin kalıp boşluğuna girmesini engellemede etkilidir [4].
12. Yolluk ve Besleyici Tasarımının Önemi
Doğru yolluk sistemi tasarımı, sıvı metalin kalıba sakin ve türbülanssız dolmasını sağlar. Besleyiciler ise katılaşma büzülmesini telafi etmek için son katılaşacak bölgelere yeterli sıvı metal rezervi sağlayacak şekilde konumlandırılmalıdır [1], [4].
13. RPT (Reduced Pressure Test) ile Metal Kalitesi Değerlendirmesi
Derya Dıspınar ve John Campbell (2004) tarafından detaylıca incelenen Azaltılmış Basınç Testi (RPT), sıvı alüminyumun gaz içeriğini ve inklüzyon eğilimini hızlıca değerlendirmek için standart bir dökümhane kontrol yöntemidir [2]. Vakum altında katılaşan numunenin kesit analizi, ergiyik kalitesi hakkında pratik bir fikir verir; ancak RPT tek başına kesin hidrojen ppm konsantrasyonu ölçümüyle eşdeğer olmayıp, kalitatif bir eğilim ve kalite tarama testidir [2].
14. Radyografik Muayene ve Diğer Kontrol Yöntemleri
Döküm iç kalitesini doğrulamak için NDT yöntemlerinden X-ışını radyografik muayene kullanılır. Ancak radyografinin de çözünürlük sınırları vardır; mikroskobik bifilmler veya çok küçük mikroçekintiler standart radyografide her zaman tespit edilemeyebilir.
15. Porozitenin Mekanik Davranışa (Çekme ve Yorulma) Etkileri
Porozite, kesit alanını zayıflatan ve gerilme yığılması yaratan geometrik çentikler gibi davranır. Özellikle dinamik yorulma yükleri altında, yüzeye yakın veya büyük hacimli bifilm/porozite odakları çatlak başlatıcı olarak görev yaparak malzemenin yorulma ömrünü ciddi oranda düşürür [1], [5].
16. Alüminyum Kum ve Kokil Dökümde Poroziteyi Azaltmaya Yönelik Mühendislik Yaklaşımları
Önceki çalışmamızda ele aldığımız kum döküm ve kokil döküm farkları makalemizde belirttiğimiz gibi, kalıp karakteri ne olursa olsun porozite kontrolü disiplinli bir proses yönetimi gerektirir [1], [3].
17. Sık Sorulan Sorular (SSS)
Alüminyum dökümde porozite tamamen önlenebilir mi?
Endüstriyel döküm koşullarında sıfır porozite garantisi vermek metalurjik olarak imkansızdır; ancak mühendislik önlemleriyle kabul edilebilir minimum seviyelere indirilebilir [4], [5].
Bifilm nedir ve neden tehlikelidir?
Bifilm, katlanmış iki oksit tabakasından oluşan mikroskobik bir çatlak kusurudur. Hidrojen toplayarak büyük gaz gözeneklerine dönüşebilir [1], [3].
18. Sonuç ve Maraton Döküm Teknik Teklif Çağrısı
Alüminyum dökümde yüksek sızdırmazlık ve mekanik performans için porozite kontrolü hayati önem taşır. Maraton Döküm, mühendislik altyapısı ve hassas döküm disipliniyle projelerinize güvenilir çözümler sunmaktadır. Teklif ve teknik danışmanlık için iletişim sayfamızdan bize ulaşabilirsiniz.
19. Akademik Kaynakça
- Dispinar, D., & Campbell, J. (2011). Porosity, hydrogen and bifilm content in Al alloy castings. Materials Science and Engineering: A, 528(10–11), 3860–3865. https://doi.org/10.1016/j.msea.2011.01.084.
- Dispinar, D., & Campbell, J. (2004). Critical assessment of reduced pressure test. Part 1: Porosity phenomena. International Journal of Cast Metals Research, 17(5), 280–286. https://doi.org/10.1179/136404604225020696.
- Campbell, J. (2008). The Oxide Film Defect: The Bifilm. ASM Handbook, Volume 15: Casting, pp. 362–369. https://doi.org/10.31399/asm.hb.v15.a0005220.
- Kaufman, J. G., & Rooy, E. L. (2004). The Influence and Control of Porosity and Inclusions in Aluminum Castings. Aluminum Alloy Castings: Properties, Processes, and Applications, pp. 47–54. https://doi.org/10.31399/asm.tb.aacppa.t51140047.
- A Review on Porosity Formation in Aluminum-Based Alloys. (2023). Materials, 16(5), 2047. https://doi.org/10.3390/ma16052047.
- Syvertsen, M., Kvithyld, A., Gundersen, E., Johansen, I., & Engh, T. A. (2019). Furnace Atmosphere and Dissolved Hydrogen in Aluminium. Light Metals 2019, pp. 935–942. https://doi.org/10.1007/978-3-030-05864-7_128.

