Alüminyum Kum Döküm ve Kokil Döküm: Teknik Farklar, Mikroyapı, Mekanik Özellikler ve Maliyet Karşılaştırması
Endüstriyel parça tasarımında ve metalurjik üretim süreçlerinde doğru döküm yönteminin seçilmesi, nihai ürünün mekanik performansını, boyutsal hassasiyetini ve birim maliyetini doğrudan belirleyen en kritik mühendislik kararlarından biridir. Özellikle alüminyum alaşımlarının şekillendirilmesinde en yaygın iki yöntem olan kum döküm (sand casting) ve yerçekimi kokil döküm (gravity permanent mold casting), kalıp malzemesi, termal iletkenlik, katılaşma kinetiği ve mikroyapısal özellikler bakımından birbirinden keskin çizgilerle ayrılır [1], [2]. Bu teknik makalede, proses-yapı-özellik (process-structure-property) korelasyonu akademik literatür ışığında incelenmekte ve mühendislik uygulamaları için kapsamlı bir kılavuz sunulmaktadır.
1. Giriş: Doğru Döküm Yönteminin Seçilmesi Neden Önemlidir?
Metalurji ve malzeme mühendisliğinde parça kalitesi; alaşım kimyasından, sıvı metalin kalıpla etkileşiminden ve katılaşma rejiminden doğrudan etkilenir. Tasarım mühendisleri ve üretim sorumluları; parça geometrisi, yıllık üretim adedi, mekanik mukavemet gereksinimleri ve bütçe kısıtları arasında optimum dengeyi kurmak zorundadır. Ergün Songül ve Dıspınar (2025) tarafından yapılan çalışmalarda vurgulandığı üzere, döküm rotasındaki termal ve kalıpsal varyasyonlar, malzemenin mikroyapısını ve mekanik davranışını doğrudan şekillendirebilmektedir [3]. Maraton Döküm olarak, müşterilerimizin projelerinde doğru yöntemin seçilmesini teknik danışmanlık sürecimizin temel taşı olarak görmekteyiz.
2. Kum Dökümün Çalışma Prensibi ve İşlem Adımları
Kum döküm, harcanabilir kalıp (expendable mold) süreçleri arasında en esnek ve en geniş uygulama alanına sahip geleneksel yöntemdir [2]. Proses temel olarak şu aşamalardan oluşur:
- Model Hazırlama: Ürünün 3 boyutlu geometrisine uygun model (ahşap, reçine veya metal) imal edilir; metalurjik çekilme payı hesaba katılır.
- Kalıplama (Molding): Yaş kum (silis kumu, kil ve su karışımı) veya reçineli/kuru kum sistemleri model etrafında sıkıştırılarak alt ve üst kup kalıp yarıları elde edilir [4].
- Maçalama (Coremaking): İç boşlukları, kanalları veya karmaşık detayları oluşturmak için kum maçaları (cores) hazırlanarak kalıp içine yerleştirilir [4].
- Döküm ve Katılaşma: Sıvı alüminyum alaşımı, yolluk sistemi vasıtasıyla kalıp boşluğuna dökülür ve yerçekimi etkisiyle dolarak katılaşır [1].
- Kumlama ve Temizleme: Katılaşma tamamlandıktan sonra harcanabilir kum kalıp bozularak döküm parça çıkarılır, yolluklar kesilir ve yüzey temizliği yapılır.
3. Yerçekimi Kokil Dökümünün Çalışma Prensibi ve İşlem Adımları
Kokil döküm (yerçekimi kalıcı kalıp döküm), alüminyum ve bakır esaslı demir dışı metallerin, genellikle çelik veya dökme demirden imal edilmiş yeniden kullanılabilir metal kalıplara (kokil) yerçekimi kuvvetiyle doldurulduğu bir yarı-kalıcı kalıp yöntemidir [1], [2]. Çelik döküm gibi çok yüksek erime sıcaklığına sahip metallerde yerçekimi kokil döküm yerine kum kalıp veya özel refrakter kalıp sistemleri tercih edilir.
- Kalıp Hazırlığı ve Ön Isıtma: Metal kalıp termal şokları önlemek ve sıvının akışkanlığını korumak amacıyla döküm öncesi kontrollü bir sıcaklığa ön ısıtmadan geçirilir (uygulanan ön ısıtma sıcaklığı alaşım tipine ve kalıp kalınlığına göre optimize edilir).
- Yüzey Kaplama (Refratern): Kalıp iç yüzeyine refrakter bazlı koruyucu boyalar püskürtülerek hem metalin kalıba yapışması önlenir hem de bölgesel ısı transfer hızı kontrol edilir [1].
- Doldurma ve Katılaşma: Sıvı metal kontrollü bir hızla kalıba dökülür. Metal kalıbın yüksek termal iletkenliği sayesinde katılaşma kum döküme kıyasla çok daha hızlı gerçekleşir [1], [3].
- Parça Çıkarma: Kalıp mekanik veya hidrolik itici pimler yardımıyla açılarak parça kalıptan çıkarılır.
4. Kalıp Malzemesi, Soğuma Hızı ve Katılaşma Koşulları
İki yöntem arasındaki en temel fiziksel fark, kalıp malzemesinin termal özelliklerinden kaynaklanır. Silis kumu ve kil karışımından oluşan kum kalıplar düşük termal iletkenliğe sahip olup izolatif karakter gösterir. Buna karşın metal (çelik/dökme demir) kokil kalıplar yüksek ısıl iletkenliğe sahiptir [1].
Bu durum katılaşma hızını doğrudan belirler. Kum dökümde yavaş soğuma, tane irileşmesine yol açarken; kokil dökümde metal kalıp duvarları yüksek ısı çekilme hızı sağlar [3]. Yüksek soğuma hızı, ergiyik metal içerisindeki dendritik büyüme kinetiğini doğrudan etkiler.
5. Mikroyapı, SDAS ve Ötektik Silisyum Morfolojisi
Mikroyapısal incelemelerde katılaşma hızının etkisini karakterize eden temel parametreler; ikincil dendrit kol aralığı olan SDAS (Secondary Dendrite Arm Spacing) ile ötektik fazın morfolojik dağılımıdır [3]. Ergün Songül ve Dıspınar (2025) tarafından A360 alüminyum alaşımı üzerinde yürütülen deneysel çalışmalar, kokil döküm rotasının kum döküme kıyasla daha küçük SDAS değerleri ürettiğini ortaya koymuştur. Küçük SDAS, α-Al dendrit kollarının aralarındaki ötektik silisyum ($Si$) partiküllerinin morfolojik olarak daha ince dağılım gösterdiğini ifade eder [3]. SDAS küçülmesi (hızlı katılaşma) ile ötektik silisyumun küreselleşmesi (modifikasyon) birbiriyle ilişkili olmakla birlikte, farklı katılaşma kinetiği ve kimyasal modifikasyon mekanizmalarına dayanan ayrı mikroyapısal özelliklerdir. Kum dökümde ise yavaş soğuma hızı nedeniyle dendrit kolları daha kaba (coarse) bir yapı sergiler.
6. Mekanik Özellikler (Dayanım ve Süneklik İlişkisi)
Mikroyapıdaki bu iyileşme mekanik özelliklere yansımaktadır. Hızlı katılaşan kokil döküm parçalar; Ergün Songül ve Dıspınar (2025) çalışmasında incelenen A360 alaşımı özelinde, kum döküme kıyasla daha yüksek akma dayanımı (yield strength), nihai çekme dayanımı (ultimate tensile strength) ve sertlik değerleri sunmuştur [3]. Bununla birlikte, uzama (süneklik – elongation) değerleri, döküm sırasındaki gaz giderme (degassing) kalitesine, kalıpta besleme yeterliliğine ve ısıl işlem şartlarına bağlı olarak her iki yöntemde de benzer seviyelerde kalabilmektedir; dolayısıyla kokil dökümün her alaşım grubunda mutlak bir süneklik üstünlüğünden söz edilemez [3].
7. Gözeneklilik, Çekinti, Oksit ve Gaz Kaynaklı Kusurlar
Her iki yöntemin döküm kusur profilleri farklı mekanizmalara dayanır [1]:
- Kum Döküm Kusurları: Kalıp nemi ve bağlayıcı gazlar nedeniyle iğne deliği gözenekliliği (pinhole porosity) riski taşır. Kum erozyonu yüzeyde kum inklüzyonlarına yol açabilir.
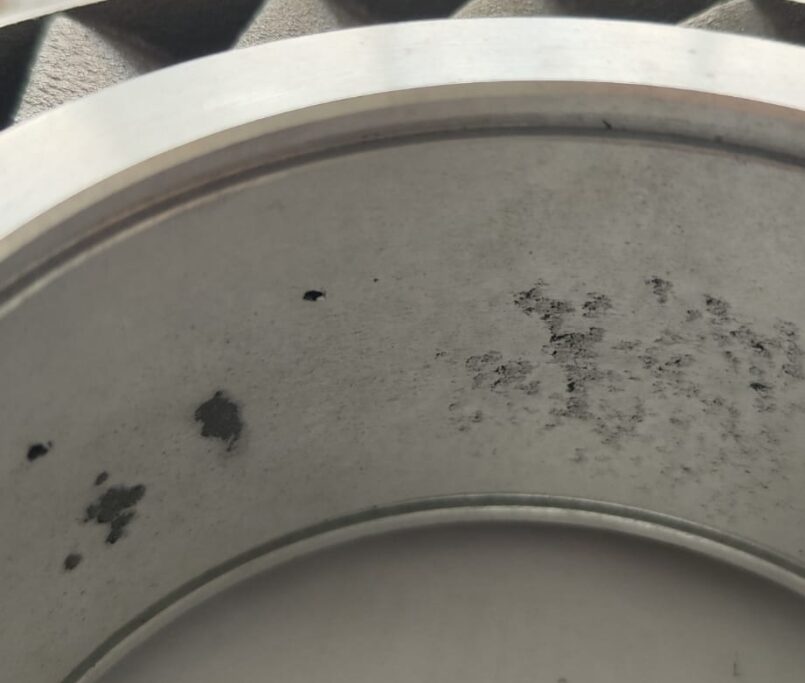
- Kokil Döküm Kusurları: Metal kalıp gaz geçirmez olduğundan, yolluk tasarımı optimizasyonu kritik önem taşır. Türbülans kontrol edilmezse hava sıkışması (air entrapment) ve oksit kabukları oluşabilir [1]. Besleyiciler (risers) ile çekinti (shrinkage) kontrol edilmelidir.
8. Yüzey Kalitesi, Boyutsal Tolerans ve Maça Kullanımı
Kokil döküm, işlenmiş metal kalıp yüzeyinden ötürü kum döküme kıyasla daha pürüzsüz yüzey kalitesi ve daha dar boyutsal toleranslar sağlar. Kum dökümde ise kum taneciklerinin yüzey pürüzlülüğüne etkisi kaçınılmazdır. Karmaşık iç geometrilerde her iki yöntemde de reçineli kum maçaları başarıyla uygulanabilir [4]. Ürünler sayfamızda farklı döküm teknolojileriyle üretilmiş parçalarımızı inceleyebilirsiniz.
9. Üretim Adedi ve Maliyet Dinamikleri
Maliyet avantajı tek başına yönteme bağlı olmayıp; kalıp yatırım maliyeti, yıllık üretim adedi, çevrim süresi (cycle time) ve parça geometrisine göre şekillenir:
- Kum Döküm: Düşük ilk model yatırımı sayesinde düşük adetli üretimler, prototipler ve çok büyük ebatlı parçalar için ekonomik avantaj sağlar.
- Kokil Döküm: Yüksek ilk kalıp yatırım maliyeti gerektirir; ancak seri üretimde parça başı işçilik ve üretim süresi avantajı sayesinde toplam maliyeti düşürür.
10. Kum Döküm – Kokil Döküm Teknik Karşılaştırma Tablosu
| Teknik Parametre | Kum Döküm (Sand Casting) | Yerçekimi Kokil Döküm (Gravity Permanent Mold) |
|---|---|---|
| Kalıp Türü | Harcanabilir silis kumu / kil | Yeniden kullanılabilir çelik / dökme demir |
| Soğuma Hızı | Düşük (İzolatif kalıp karakteri) | Yüksek (Isıl iletken metal kalıp) [1], [3] |
| Mikroyapı | Kaba dendritik yapı, kaba ötektik Si | İnce SDAS, homojen ötektik dağılımı [3] |
| Mekanik Dayanım | Standart mühendislik mukavemeti | Yüksek çekme dayanımı ve sertlik (A360) [3] |
| Yüzey Kalitesi | Orta / Kum dokulu yüzey | Yüksek / Pürüzsüz yüzey |
| Ekonomik Fizibilite | Prototip ve düşük/orta seri | Orta ve yüksek seri üretim |
11. Farklı Geometriler İçin Üretim Yöntemi Seçimi
Parça geometrisi, cidar kalınlığı ve ağırlık dağılımı yöntem seçiminde belirleyicidir. Yöntem seçiminde herhangi bir katı ağırlık sınırı bulunmamakta olup, karar tamamen geometrik karmaşıklık, maça gereksinimi ve ekonomik fizibiliteye dayanır.
12. Maraton Döküm’ün İlgili Üretim Olanakları
Ankara OSTİM Organize Sanayi Bölgesi’nde faaliyet gösteren Maraton Döküm, alüminyum ve bronz alaşımlarında kum ve kokil döküm teknolojilerini modern tesis altyapısıyla harmanlamaktadır. İletişim sayfamız üzerinden teknik ekibimizle görüşerek projeniz için en uygun döküm rotasını belirleyebilirsiniz.
13. Sık Sorulan Sorular (SSS)
Kum döküm ile kokil döküm arasındaki temel fark nedir?
Temel fark kalıp malzemesidir. Kum döküm harcanabilir kum kalıp kullanırken, kokil döküm yeniden kullanılabilir metal kalıp kullanır [1], [2].
Hangi yöntem daha ekonomiktir?
Ekonomi üretim adetlerine ve kalıp maliyetine bağlıdır; düşük adetlerde kum döküm, seri üretimde ise kokil döküm avantajlıdır.
14. Sonuç ve Teknik Teklif Çağrısı
Alüminyum döküm parça tasarımında doğru yöntemin seçilmesi; mekanik güvenilirlik, ağırlık optimizasyonu ve maliyet avantajı sağlar. Projenize en uygun çözümü bulmak için Maraton Döküm ekibiyle iletişime geçin.
15. Kaynakça
- ASM International. (2008). ASM Handbook Volume 15: Casting. ASM International.
- Smith, B. V. (2008). Introduction: Expendable Mold Processes with Permanent Patterns. ASM Handbook, Vol. 15, pp. 525–527. https://doi.org/10.31399/asm.hb.v15.a0005241.
- Ergün Songül, E., & Dıspınar, D. (2025). Influence of Casting Route on the Microstructure and Mechanical Behavior of A360 Aluminum Alloy: A Process–Structure–Property Correlation. European Journal of Engineering and Applied Sciences, 8(2), 118–126. https://doi.org/10.55581/ejeas.1820954.
- Coremaking. (2008). ASM Handbook, Vol. 15, pp. 581–597. https://doi.org/10.55581/ejeas.1820954.