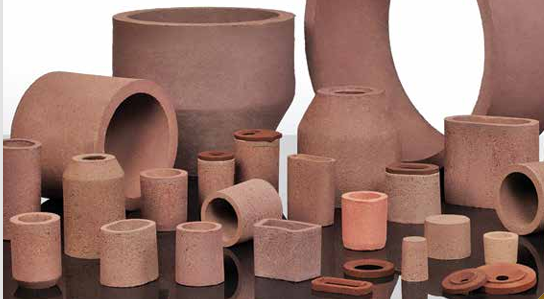
Alüminyum Kum Dökümde Besleyici Gömlekler: Çekinti Kontrolü, Ekzotermik ve Yalıtkan Besleyici Seçimi
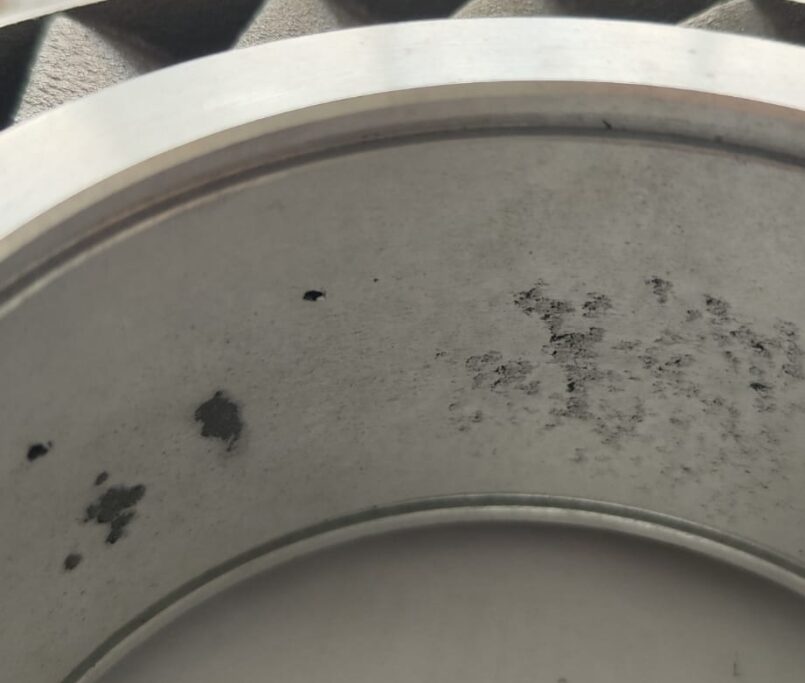
Alüminyum kum döküm teknolojilerinde parça kalitesini, mukavemetini ve basınç altında sızdırmazlık performansını doğrudan etkileyen en kritik mühendislik parametrelerinden biri, katılaşma sırasındaki hacim büzülmesinin (çekintinin) doğru yönetilmesidir. Sıvı alüminyum ve alaşımları sıvı halden katı hale geçerken ve soğuma sürecinde hacimsel büzülmeye uğrar [1], [2]. Bu büzülmenin kalıp içerisinde doğru beslenememesi durumunda makro ve mikro çekinti boşlukları (shrinkage defects) ortaya çıkabilir [1]. Geleneksel kum kalıplarda metal besleyiciler tek başına yeterli termal verimlilik sunamazken, modern dökümhanelerde kullanılan ekzotermik ve yalıtkan besleyici gömlekler katılaşma kontrolünde ve metal veriminin optimize edilmesinde önemli bir mühendislik aracıdır [1], [4]. Bu kapsamlı teknik incelemede, alüminyum kum dökümde besleyici gömleklerin metalurjik prensipleri, Chvorinov yaklaşımı, modül hesaplamaları ve doğru seçim kriterleri akademik literatür [1]–[5] eşliğinde detaylı olarak incelenmektedir.
1. Alüminyum Kum Dökümde Katılaşma ve Çekinti Oluşumu
Alüminyum ve alaşımları döküm esnasında üç aşamalı bir büzülme süreci yaşar: sıvı hal büzülmesi, katılaşma aralığındaki büzülme ve katı hal büzülmesi [1], [2]. Alüminyum-silisyum (Al-Si) sistemleri gibi alaşımlarda katılaşma aralığının genişliği veya darlığı, alaşım kimyasal kompozisyonuna ve faz dönüşüm davranışına bağlı olarak değişiklik gösterir; dolayısıyla tüm Al-Si alaşımlarının aynı katılaşma aralığına sahip olduğu varsayılamaz. Geniş katılaşma aralığına sahip sistemlerde dendritik ağlar arasında kalan son sıvı ceplerin beslenmesi güçleşebilir. Kalıp duvarlarının düşük ısı iletim katsayısı ve kum kalıbın ısıyı uzaklaştırma hızı, döküm parça içerisinde yönlü katılaşmanın (directional solidification) karakterini doğrudan etkiler. Çekinti kontrolünün yeterince sağlanamaması, malzemenin mekanik mukavemetini ve dinamik yorulma ömrünü olumsuz yönde etkileyebilir [1]. Sadayappan & Elsayed (2018) çalışmalarında, kum kalıp içerisindeki soğuma rejiminin uygun besleme sistemleriyle desteklenmediği durumlarda mikroçekinti eğiliminin arttığı vurgulanmıştır [2].
2. Besleyici (Riser / Feeder) Nedir?
Besleyici, döküm parça katılaşırken hacim büzülmesini telafi etmek amacıyla kalıp boşluğuna eklenen ve döküm sonrasında kesilip atılan sıvı metal rezervuarıdır [1]. Temel mühendislik prensibi; ana döküm parçasının besleyiciden daha önce katılaşması ve besleyicinin katılaşma süresinin parçaya kıyasla daha uzun (veya en azından yeterli) olmasıdır. Bu sayede son sıvı metal akışı her zaman besleyiciden döküm parçasının beslenmesi gereken bölgelerine doğru ilerler; büzülen boşluklar ise besleyicinin içinde kalır.
3. Besleyici ile Besleyici Gömlek Arasındaki Fark
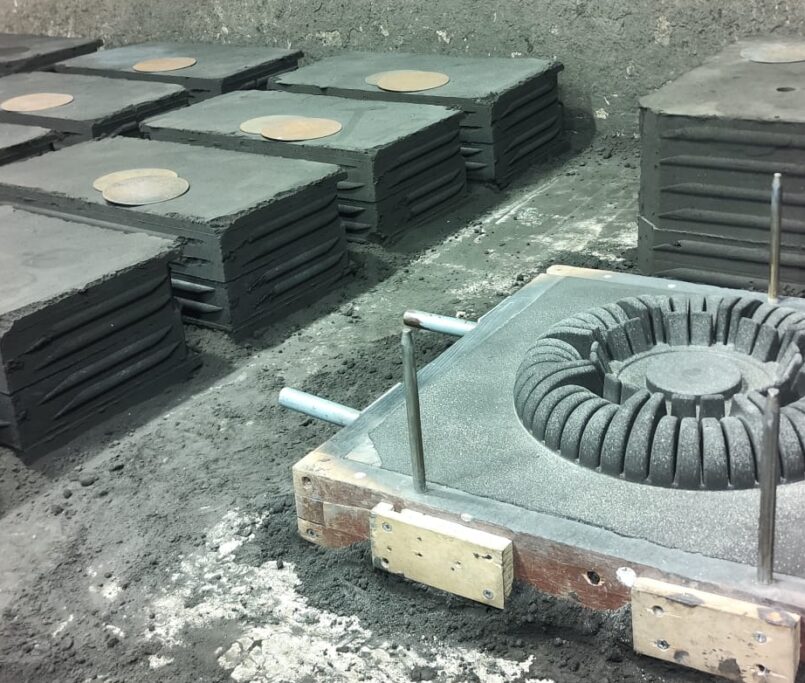
Geleneksel kum kalıp içerisine açılan kum besleyiciler hacimli ve düşük termal verimliliğe sahiptir. Buna karşın, kalıp içerisine yerleştirilen özel şekillendirilmiş besleyici gömlekler (riser sleeves); kum kalıba kıyasla çok daha yüksek termal izolasyon veya ekzotermik ısı üretim kapasitesine sahiptir [1], [4]. Gömlek kullanımı sayesinde besleyici boyutu optimize edilebilir, döküm verimi (metal yield) artırılabilir ve döküm sonrası kesme/temizleme maliyetleri düşürülebilir.
4. Besleyici Gömleklerin Çalışma Prensibi
Besleyici gömleklerin temel çalışma prensibi, Chvorinov Kuralı’na dayanmaktadır. Gömlek duvarlarının ısı kayıplarını minimize etmesi, içerideki sıvı metalin katılaşma süresini uzatır. Bu termal gecikme, besleyicinin döküm parçasından sonra katılaşmasını destekleyerek çekinti boşluklarının parça dışına, yani besleyicinin içine hapsedilmesine yardımcı olur [1], [4]. Ancak gömleğin ısıl etkisi, hacim, boyun tasarımı ve besleme yoluyla birlikte bütüncül olarak değerlendirilmelidir.
5. Yalıtkan Besleyici Gömlekler (Insulating Sleeves)
Yalıtkan gömlekler, düşük termal iletkenliğe sahip lifli veya gözenekli refrakter malzemelerden üretilir. Kalıp kumu ile kıyaslandığında ısı transferini yavaşlatarak besleyici içerisindeki metalin geç soğumasını sağlar. Alüminyum kum döküm uygulamalarında, kontrollü yönlü katılaşma gerektiren durumlarda tercih edilir [1], [3]. Yalıtkan gömlekler dışarıya ilave ısı vermez; aksine içerideki termal enerjiyi muhafaza eder.
6. Ekzotermik Besleyici Gömlekler (Exothermic Sleeves)
Ekzotermik gömlekler, içerdiği metal tozları (genellikle alüminyum ve demir oksit) ve ateşleyiciler sayesinde sıvı metalin ısısıyla temas ettiğinde kontrollü bir kimyasal reaksiyon (ısı üretimi) başlatır [1], [4]. Fujioka & Niyama (2014) çelik döküm uygulamaları üzerine yürüttükleri çalışmalarda ekzotermik reaksiyonların besleyici sıcaklığını artırdığını incelemiştir [4]; ancak bu deneysel sonuçların alüminyum kum döküm şartlarına doğrudan genellenmemesi gerekir. Ekzotermik gömlekler tüm ürünlerde aynı kimyasal bileşimde ve reaksiyon karakteristiğinde değildir; alüminyum döküm sıcaklığında ekzotermik etkinliğin ve kullanım uygunluğunun üretici teknik verileri (TDS) ile doğrulanması zorunludur.
7. Ekzotermik–Yalıtkan Besleyici Gömlekler
Modern döküm teknolojisinde hem ekzotermik reaksiyonla ısı üreten hem de yüksek yalıtkanlık özellikleri sunan kompozit gömlekler geliştirilmiştir. Bu hibrit yapılar, uygun alaşım ve proses koşullarında döküm verimliliğini artırmada alternatif sunar [1], [3].
8. Alüminyum Kum Dökümde Gömlek Seçimi
Alüminyum kum döküm proseslerinde gömlek seçimi; alaşım bileşimine, döküm sıcaklığına, parça geometrisine, sıcak noktalara, besleme mesafesine, besleyici hacmine, boyun geometrisine ve gömleğin alüminyum döküm koşullarındaki gerçek termal performansına bağlı olarak mühendislik değerlendirmesiyle yapılır. Çukurova Kimya (2016) teknik kataloğunda belirtilen KBG, BG, KOBG ve OBG gibi farklı ticari seriler bu teknik kriterlere göre sınıflandırılmıştır [5].
9. Katılaşma Modülü ve Chvorinov Yaklaşımı
Chvorinov Kuralı’na göre katılaşma süresi t, kalıp hacminin V ısı kaybeden dış yüzey alanına A oranı olan katılaşma modülü (M = V / A) ile ilişkilidir (t = B * (V / A)^2). Bu hesaplamada yalnızca ısı kaybına katkı veren yüzeylerin hesaba katılması kritik önem taşır. Besleyici tasarımı yapılırken parçanın kritik bölgesinin modülünden daha büyük bir gömlek modülü hedeflenir; örneğin TALAT Lecture 3206 [3] kılavuzlarında önerilen yaklaşık 1,2 modül oranı, belirli koşullar için önerilen bir tasarım emniyet payı olup her durum için mutlak bir zorunluluk değildir. Ayrıca yalıtkan ve ekzotermik gömleklerin termal etkileri basit geometrik modülle birebir aynı anlama gelmez; etkin modül kavramı göz önüne alınmalıdır.
10. Besleyici Hacmi, Geometrisi ve Konumunun Belirlenmesi
Besleyici sadece hacim olarak yeterli olmamalı, aynı zamanda döküm parça üzerindeki doğru konuma yerleştirilmelidir. Silindirik veya oval geometriler, parça üzerindeki sıcak noktalara en yakın ve ısı alışverişini optimize edecek şekilde tasarlanmalıdır [1], [3].
11. Besleyici Boynu ve Besleme Yolunun Önemi
Besleyici boynu, besleyici ile döküm parça arasındaki geçit bölgesidir. Boyutlandırılması kritik bir mühendislik dengesidir: boyun çok ince olursa erken katılaşarak beslemeyi keser; çok kalın olursa döküm sonrası kesme/taşlama maliyetlerini artırır [1], [3]. Besleme yolu boyunca açık ve kesintisiz bir sıvı metal akış kanalının varlığı zorunludur.
12. Kırıcı Maça (Breaker Core) Kullanımı
Kırıcı maçalar, besleyici boynuna yerleştirilen ince kesitli seramik veya reçineli kum maçalardır. Döküm sonrasında besleyicinin parçadan daha temiz ve kolay bir şekilde ayrılmasını sağlayarak temizleme maliyetlerini ve zamanını azaltır [1].
13. Sıcak Noktalar ve Yönlü Katılaşma
Yönlü katılaşmada amaç, döküm parçasının beslenmesi gereken bölgelerinin besleyiciye doğru katılaşması ve besleyiciden sıvı metal aktarımının gerekli süre boyunca devam etmesidir. Beslenemeyen sıcak noktaların parça içerisinde son katılaşması çekinti boşluğu riskini artırır. Doğru yerleştirilmiş besleyici gömlekler yönlü katılaşmayı destekleyerek iç boşluk riskini önemli ölçüde azaltır [1], [3].
14. Besleyici Gömleğin Döküm Verimine (Metal Yield) Etkisi
Geleneksel kum besleyicilere kıyasla yüksek performanslı gömlekler, besleyici boyutlarının küçültülmesine olanak tanıyarak döküm verimini artırabilir; ancak bu kazanç parça geometrisine ve proses optimizasyonuna bağlıdır [1], [3].
15. Çekinti Hatalarının Önlenmesinde Diğer Proses Parametreleri
Besleyici gömlekler çekinti kontrolünde hayati rol oynamasına rağmen tek başına yeterli değildir. Döküm sıcaklığı, yolluk sistemi tasarımı, gaz giderme kalitesi ve alaşım saflığı sürecin ayrılmaz bileşenleridir [1], [2]. Alüminyum dökümde porozite makalemizde ele aldığımız gaz ve bifilm kontrolleri çekinti ile birleşik kusurların önlenmesinde kritik rol oynar.
16. Uygulamada Sık Yapılan Tasarım Hataları
- Yetersiz modül hesaplaması nedeniyle besleyicinin parçadan önce katılaşması.
- Besleyici boynunun yanlış konumlandırılması veya kesitinin yetersiz kalması.
- Gömlek kapasitesinin parça ağırlığı ve katılaşma modülü dikkate alınmadan seçilmesi [1], [3].
17. Örnek Alüminyum Kum Döküm Parçası Üzerinden Varsayımsal Modül Hesabı
[Eğitim ve mühendislik yaklaşımını göstermek amacıyla hazırlanan varsayımsal bir örnektir; gerçek bir döküm parçası için onaylı üretim tasarımı olarak kullanılmamalıdır.]
Varsayalım ki basit bir geometride (örneğin tüm altı yüzeyinin ısı kaybettiği varsayılan 100 x 100 x 50 mm boyutlarında bir alüminyum levha bloğu) katılaşma modülü hesabı yapılacaktır.
• Hacim: V = 100 × 100 × 50 = 500.000 mm³
• Alan: A = 2 × (100 × 100) + 4 × (100 × 50) = 20.000 + 20.000 = 40.000 mm²
• Modül: M = V / A = 500.000 / 40.000 = 12,5 mm = 1,25 cm.
Tasarım aşamasında bu modül değerinin üzerinde bir etkin modüle sahip besleyici gömlek seçimi değerlendirilir; ancak bu hesap tek başına besleyici boynunu ve besleme yolunun sürekliliğini doğrulamak için yeterli olmayıp ek simülasyon ve döküm denemeleriyle doğrulanmalıdır.
18. Sık Sorulan Sorular (SSS)
Besleyici gömlek çekintiyi tamamen ortadan kaldırır mı?
Doğru modül hesabı, boyun tasarımı ve konumlandırma ile çekintilerin besleyici içerisinde toplanmasını destekler; ancak tasarım veya proses hatalarında parça içerisinde çekintilerin kalma riski her zaman mevcuttur [1], [3].
Ekzotermik gömlekler alüminyumda hidrojen artışına yol açar mı?
Uygun formüle edilmemiş veya kalitesiz ekzotermik gömlekler reaksiyon gazı üretebilir; bu nedenle alüminyum dökümde üretici teknik veri sayfaları (TDS) ile doğrulanmış uygun ürünler seçilmelidir [1], [4].
19. Maraton Döküm Teknik Üretim Yaklaşımı
Ankara OSTİM’de faaliyet gösteren Maraton Döküm, alüminyum ve bronz kum döküm uygulamalarında gelişmiş besleme teknikleri ve proses disipliniyle çalışmaktadır. Kalite kontrol süreçlerimiz hakkında bilgi almak için laboratuvar ve kalite kontrol sayfamızı ziyaret edebilirsiniz.
20. Akademik Kaynakça
- ASM International. (2008). Riser Design. ASM Handbook, Volume 15: Casting, ASM International. https://doi.org/10.31399/asm.hb.v15.a0009016.
- Sadayappan, K., & Elsayed, A. (2018). Sand Casting of Aluminum Alloys. ASM Handbook, Volume 2A, pp. 193–208. https://doi.org/10.31399/asm.hb.v02a.a0006533.
- Campbell, J., & Harding, R. A. (1994). TALAT Lecture 3206: The Feeding of Castings. European Aluminium Association. Aluminium Guide.
- Fujioka, K., & Niyama, E. (2014). Insulation Effects of Exothermic Sleeves for Steel Castings. Journal of Japan Foundry Engineering Society, 86(1), 54–59. https://doi.org/10.11279/jfes.86.54.
- Çukurova Kimya Endüstrisi A.Ş. (2016). Besleyici Gömlekler — Üretici Teknik Kataloğu. (Teknik referans dokümanı).